


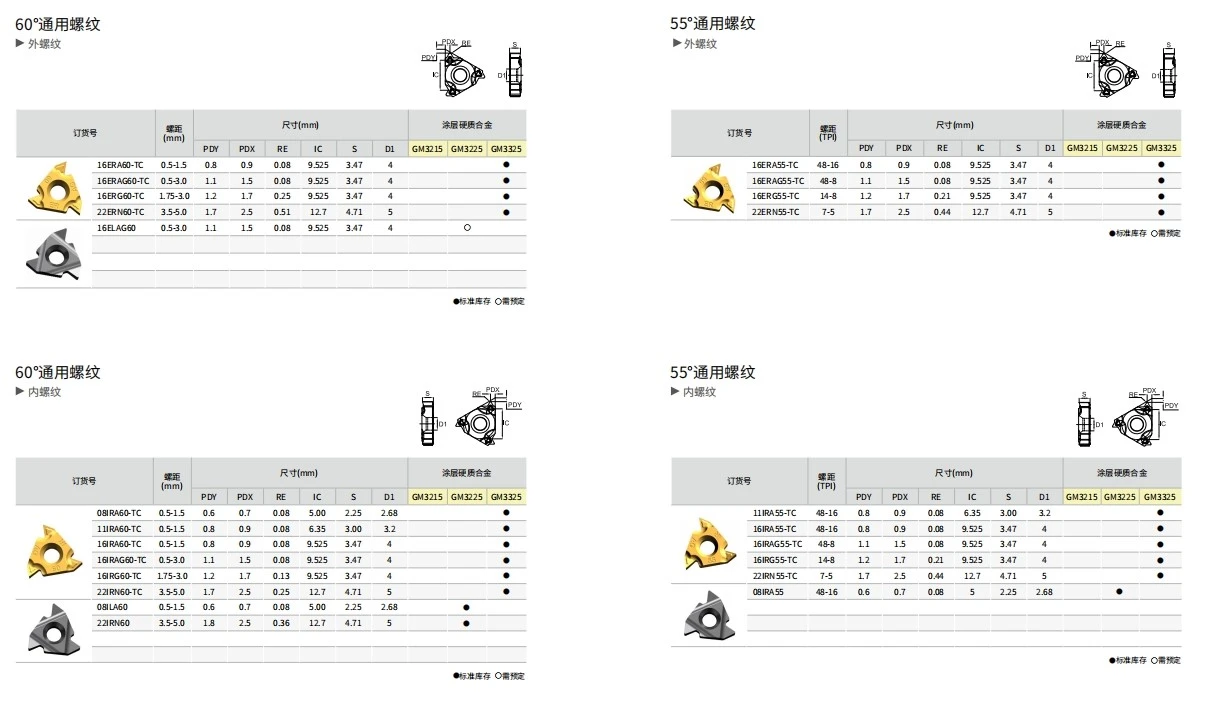
- 外ねじ・内径ねじ切り用。
- メートルねじ、ユニファイねじ、管ねじ用。
製品の利点
高精度のねじ山プロファイル-
精密研削技術を利用して、ねじ山プロファイルの角度誤差を ±0.5 度以下に抑え、ねじ山ピッチ直径の寸法安定性を確保し、P6 以上の高精度加工用途に適しています。-
多様なコーティングオプション
PVD コーティング (TiAlN/AlCrN) は、ステンレス鋼およびチタン合金の機械加工に最適です。 CVD コーティングは、鋼部品の高速加工向けに最適化されています。{0} CBN/PCD インサートは、硬化鋼と非鉄金属を処理できるように設計されています。-
最適化されたブレーカ設計
特定のねじピッチに合わせた特殊なブレーカ形状を備えており、切りくずの流れ方向を効果的に制御し、切りくずがねじ山仕上げ面に絡みついたり傷を付けたりするのを防ぎます。
複数の-歯のデザイン
フルプロファイルの多刃インサートにより、シングルパスねじ切り加工が可能になり、効率が 3 ~ 5 倍向上し、工具交換の頻度が大幅に減少します。-
使用上の注意
適切なツール設定: ツールの先端はワークピースの中心線と位置合わせされている必要があります (公差 0.1 mm 以下)。非対称なねじ山プロファイルやビビリマークを防ぐために、逃げ角は 0.5 度から 1.5 度の間に維持する必要があります。
切削パラメータの制御: ワークの材質に基づいて適切な表面速度を選択します (鋼の場合は 80 ~ 150 m/min、ステンレス鋼の場合は 50 ~ 90 m/min)。切込みの深さはパスごとに減少する必要があります。最初の深さは 0.15 ~ 0.3 mm である必要があり、最終パスは 0.05 mm 以下である必要があります。
適切な冷却を確保する: 高圧内部冷却を推奨します。-ねじ山プロファイルの表面品質を損なう可能性がある構成刃先 (BUE) の形成を防ぐために、クーラントは切削ゾーンに正確に送られる必要があります。-
クランプ剛性の維持: ワークピースの突き出し長さは直径の 3 倍を超えてはならず、ツール ホルダーの延長長はツール シャンクの高さの 1.5 倍を超えてはなりません。これにより、振動による切削インサートの欠けや破損が防止されます。
人気ラベル: ねじ切りインサート、中国ねじ切りインサートメーカー、サプライヤー、工場, CNC旋削インサート, インデックス可能なフライス加工インサート, ねじ切りインサート


