

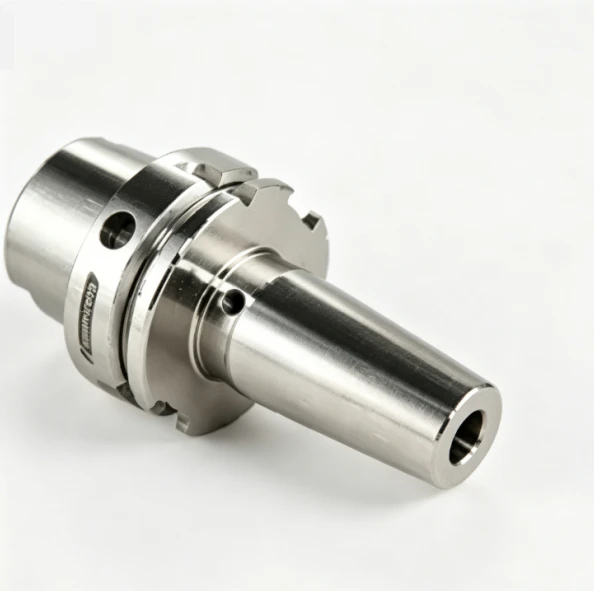
製品の利点
高精度のクランプ-
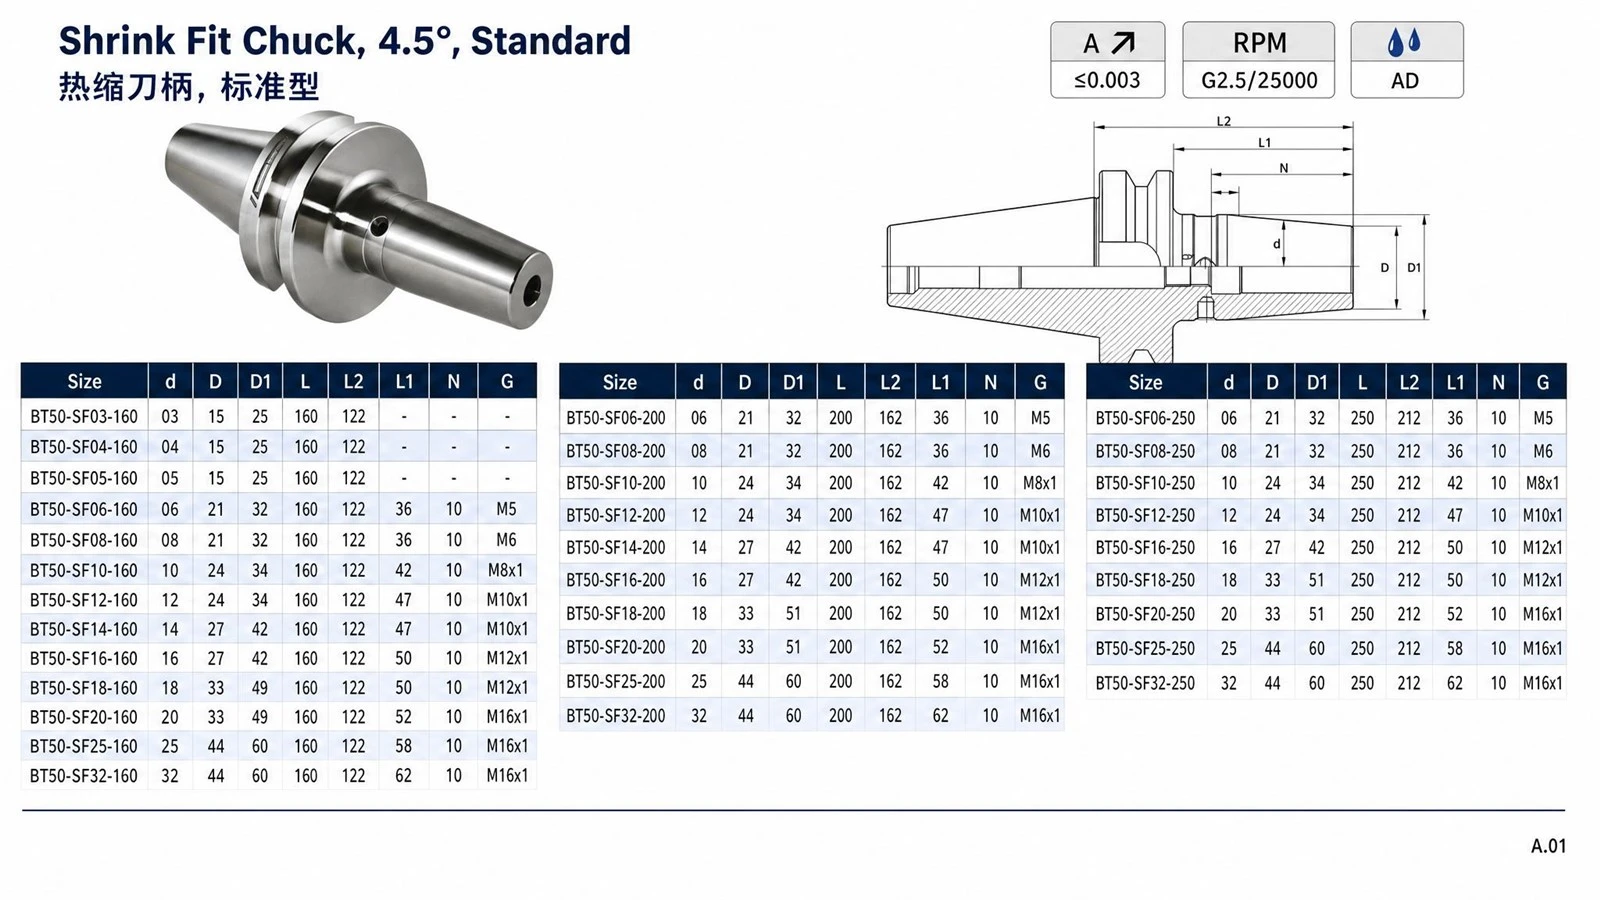
ツールホルダーと切削工具の間に中間クランプコンポーネントがないため、累積誤差が排除されます。通常、ラジアル振れ精度は 0.003 mm 以下にとどまりますが、一部のハイエンド モデルでは 0.001 mm 以下の精度を達成できます。-この優れた同心性により、加工されたワークの表面品質が効果的に向上します。
01
高剛性
均一な 360 度の円周方向クランプと組み合わせたモノリシック構造を特徴とし、-弱点や可動部品がない-この設計は、従来の ER コレット- スタイルのツール ホルダーよりもはるかに優れた剛性を提供します。最適化された設計は、高い剛性と振動減衰特性を統合しており、高速切削中の振動を効果的に抑制して機械の主軸を保護し、工具寿命を延ばします。-そのパフォーマンスは、重切削作業や高い金属除去率を必要とするプロセスにおいて特に優れています。{8}}
02
優れたダイナミックバランス性能
外部からの不均衡の原因のないコンパクトで対称的な構造を特徴とする標準モデルは、ダイナミック バランス グレード G2.5 (25,000 rpm) を達成し、高速バージョンでは G1.0 (50,000 rpm) に達し、高速で精密な加工用途に最適です。-
03
強力なクランプ力
冷却プロセス中のツール ホルダーの熱収縮により、巨大な半径方向のクランプ力が生成され、高速かつ重荷重の条件下でも優れた保持安定性を確保しながら、ツールの滑りを効果的に防止します。{0}{1}
04
優れた耐久性:
高い熱膨張係数を特徴とする-ステンレス鋼など-の特殊な材料で作られたツール ホルダーは、精度を損なうことなく数千回の熱クランプおよびアンクランプ サイクルに耐えることができるため、正しく操作された場合、長く信頼性の高い耐用年数が保証されます。
05
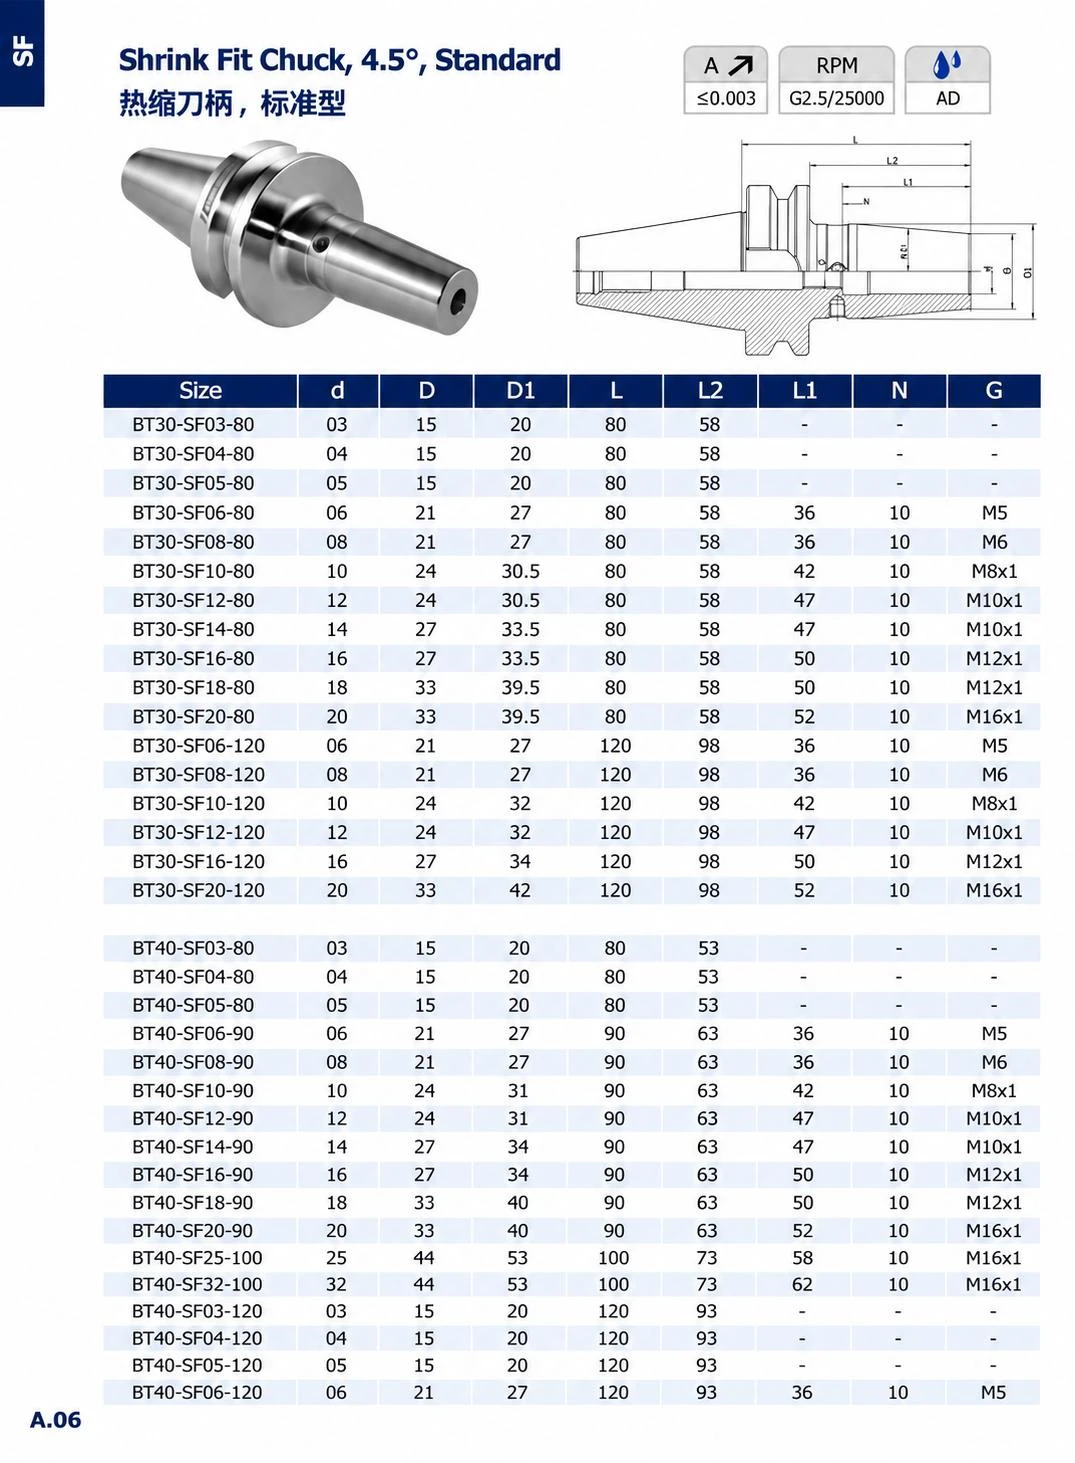
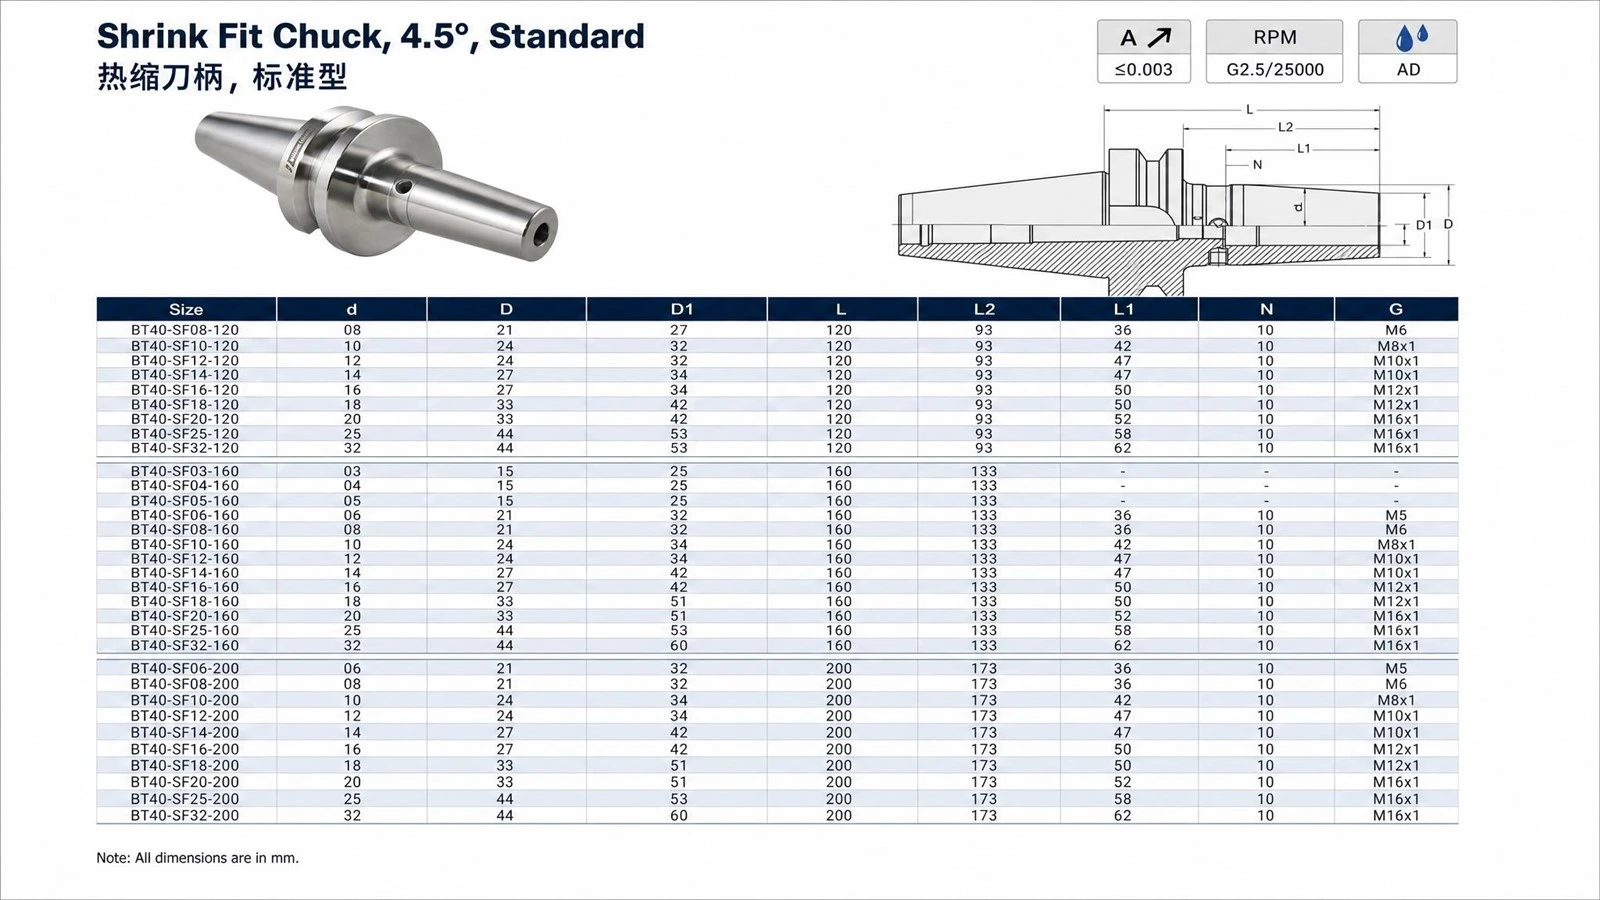
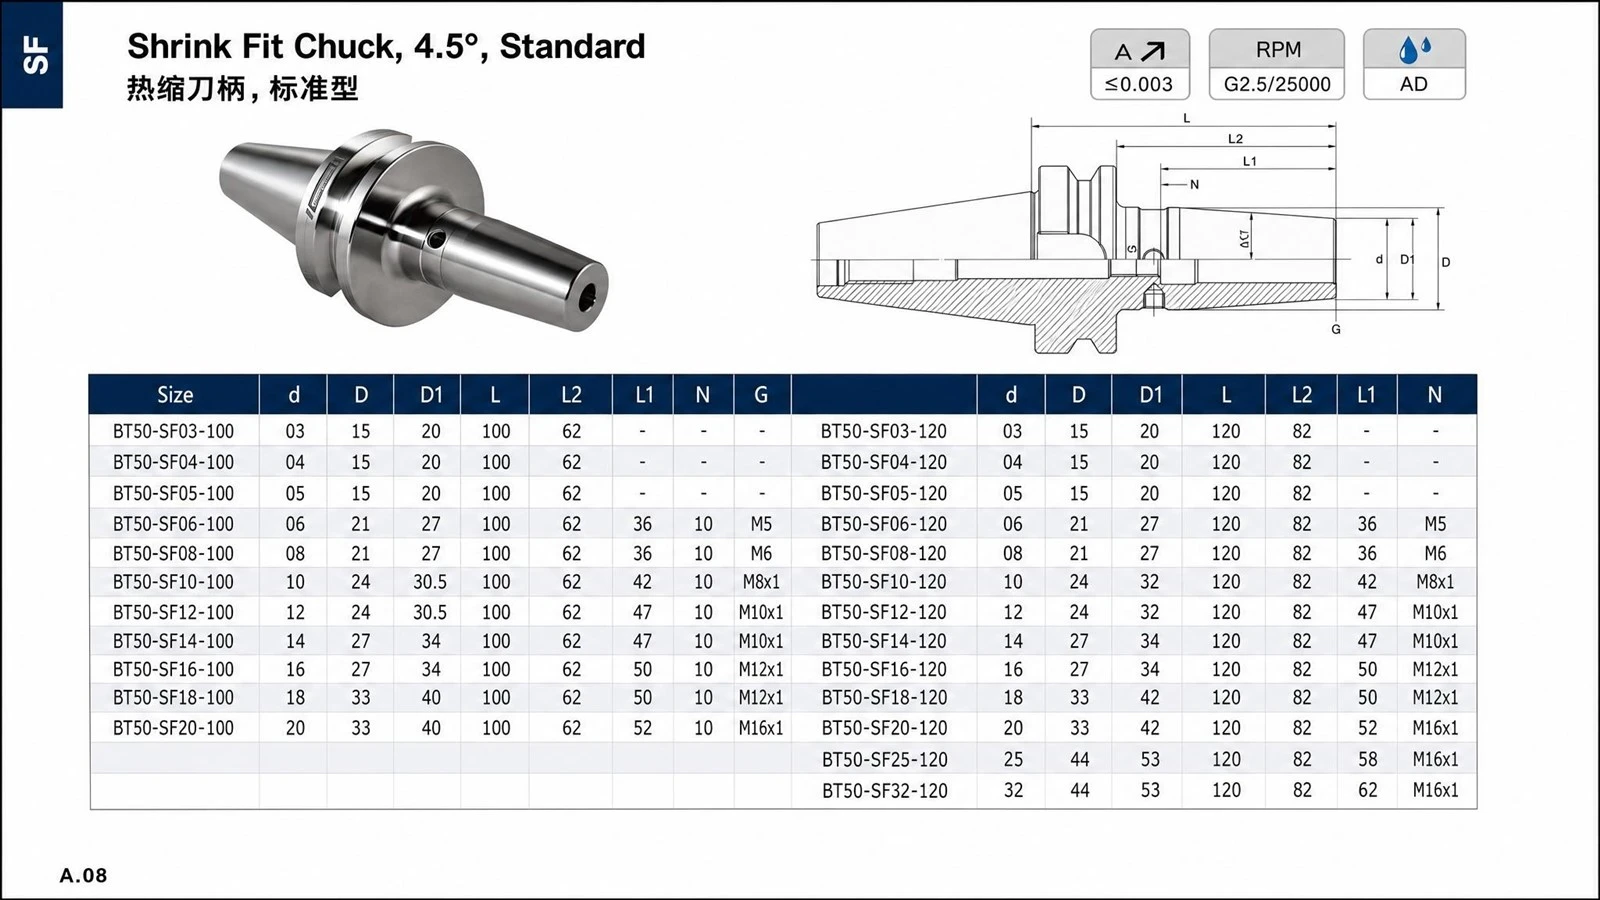
製造工程
材料の選択
加熱中にボアが十分に拡張し、冷却時に十分なクランプ力を生成し、劣化することなく繰り返しの熱サイクルに耐えられるように、熱膨張係数の高い特殊なステンレス鋼または耐熱工具鋼が選択されています。{0}
精密加工
コンポーネントは旋削や穴あけなどのプロセスを通じて成形されます。すべての機能面には精密仕上げが施され、高精度と高トルク出力が保証されます。熱処理を施すことにより、一般的な硬度 50 ~ 54 HRC が得られ、耐摩耗性が保証されます。
ホットマウントプロセス
ツールホルダー前部のクランプ部は、専用の焼きばめ加熱装置(電磁誘導ヒーター)を使用して 250 ~ 400 度に急速加熱されます。{2}}熱膨張によりボアが拡大したら、清潔な円筒シャンクの切削工具を正しい深さまで素早く挿入します。-
冷却と収縮
ツールホルダーは自然冷却するか、圧縮空気を利用して冷却します。金属が収縮すると、半径方向のクランプ力が発生し、切削工具をしっかりとグリップします。高品質のツール ホルダーは、温度制御された予熱、一定の温度保持、方向性冷却を含む最適化された 5 つの-段階のプロセス-を経て、長期的な精度の安定性を確保します。-
人気ラベル: 焼きばめチャック、中国焼きばめチャック メーカー、サプライヤー、工場, ER スプリングコレットツールホルダー GOST, ERツールホルダー, フランジERコレットツールホルダー, FMBフェースミルホルダー, 高速チャック, SLNサイドロックツールホルダー


